Раскрой листового металла онлайн: как составить карту раскроя и посчитать расход
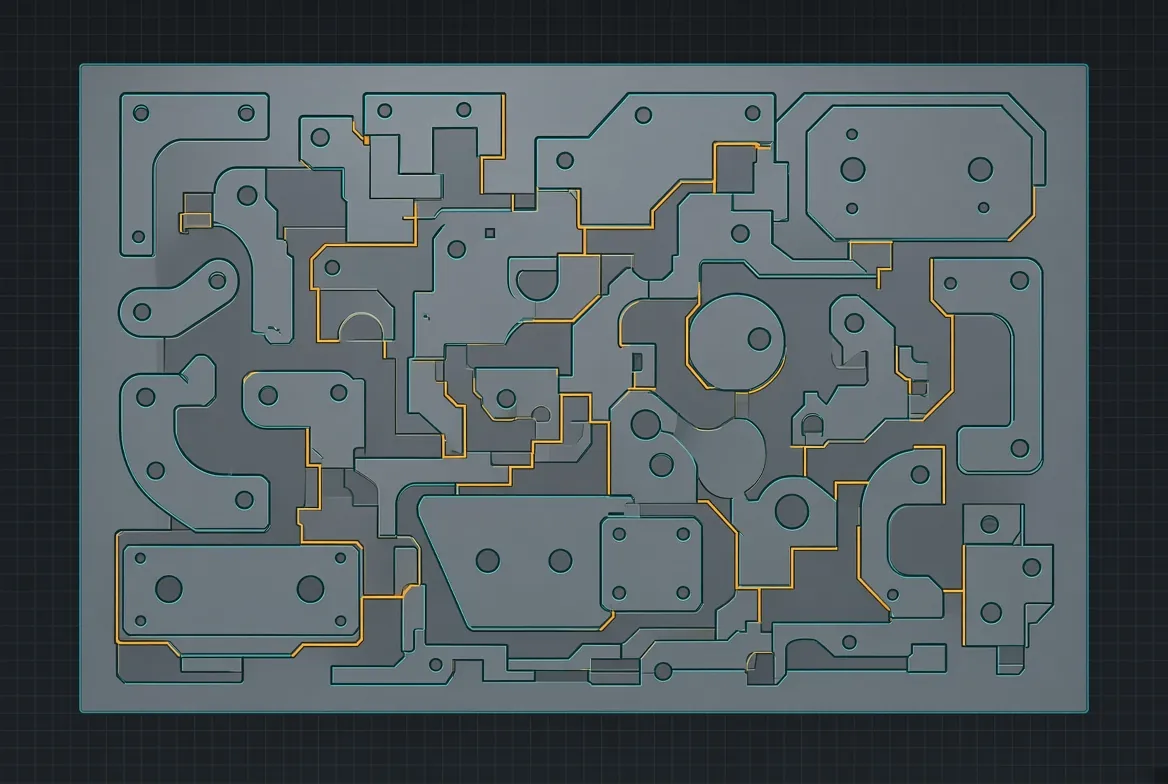
Раскрой листового металла — это размещение деталей на листе так, чтобы отходов было как можно меньше, а резать было технологично. Ниже — как это считается вручную и в программе, какие параметры нужно учесть для плазмы и лазера и как оценить результат одной цифрой — коэффициентом использования материала.
Что нужно знать до расчёта
- Размер и толщина листа. Часто встречаются форматы 1250×2500, 1500×3000, 1500×6000 мм — точный формат уточняйте у поставщика.
- Материал. Сталь, нержавейка, алюминий режутся по-разному: от этого зависят режимы, ширина реза и допустимое расстояние между деталями.
- Ширина реза (кёрф). Металл «съедается» струёй плазмы или лучом: этот зазор нужно заложить в размещение деталей.
- Отступ от кромки листа и перемычки между деталями. У края листа и между деталями оставляют запас, чтобы не прожечь и не повести деталь.
- Точки врезки. Резка начинается с прожига: для плазмы и лазера врезку обычно делают на отходе, а не на готовой кромке детали.
Ширина реза: плазма и лазер
Ориентиры по порядку величин: у лазерной резки ширина реза обычно доли миллиметра, у плазменной — на порядок больше, ближе к нескольким миллиметрам, и растёт с толщиной металла и током источника. Точные значения для вашего оборудования и материала берите из таблиц режимов производителя станка или источника — это именно та цифра, которую нужно подставлять в расчёт, а не «средняя по больнице».
Как посчитать коэффициент использования материала (КИМ)
КИМ показывает, какая доля листа реально пошла в детали:
КИМ = (суммарная площадь деталей ÷ площадь листа) × 100 %
Пример
| Параметр | Значение |
|---|---|
| Лист | 1250 × 2500 мм = 3,125 м² |
| Суммарная площадь деталей | 2,4 м² |
| КИМ | 2,4 ÷ 3,125 × 100 % ≈ 76,8 % |
| Отходы по площади | ≈ 23,2 % (≈ 0,73 м²) |
| Масса листа толщиной 3 мм (сталь, 7850 кг/м³) | 3,125 × 0,003 × 7850 ≈ 73,6 кг |
| Масса отходов | ≈ 17 кг |
Цифры в таблице — учебный пример, чтобы показать порядок расчёта. Чтобы перевести отходы в деньги, умножьте массу отходов на цену килограмма металла минус стоимость, за которую вы сдаёте обрезь.
Как уменьшить отходы
- Разместите крупные детали первыми, мелкие — в оставшиеся промежутки и внутрь отверстий крупных деталей, если размеры позволяют.
- Поворачивайте детали, если нет ограничений по направлению проката или рисунку поверхности.
- Общий рез (когда соседние детали режутся по одной линии) экономит металл и время, но применять его нужно только если это допускает технология и качество кромки.
- Объединяйте заказы одной толщины и материала на один лист — так легче добиться плотного размещения.
- Сохраняйте деловой остаток, если он пригодится под следующий заказ, и учитывайте его в расчёте отдельно.
Типичные ошибки при раскрое
- Не заложена ширина реза — детали получаются меньше чертёжных размеров.
- Слишком плотное размещение тонких деталей: металл перегревается, лист «ведёт».
- Не учтены места врезки и траектория подхода инструмента.
- Считают КИМ по прямоугольникам габаритов вместо реальной площади контуров.
- Не учтены допуски и припуски на последующую обработку (зачистка, гибка).
Excel, программа или онлайн-сервис
Для одной-двух деталей хватит расчёта на бумаге или в таблице. Когда деталей много и разных форм, ручное размещение занимает больше времени, чем сама резка, а результат обычно хуже по КИМ — тут помогает программа раскроя. Подробнее о том, как выбрать такую программу, — в отдельном материале.
Rezvio — в разработке
Мы разрабатываем Rezvio — веб-инструмент для раскроя листового металла для станков с ЧПУ (плазма, лазер): карты раскроя в браузере, без установки. Сейчас продукт в разработке. Состав функций и условия использования мы объявим к запуску — обещать то, чего ещё нет, мы не хотим.